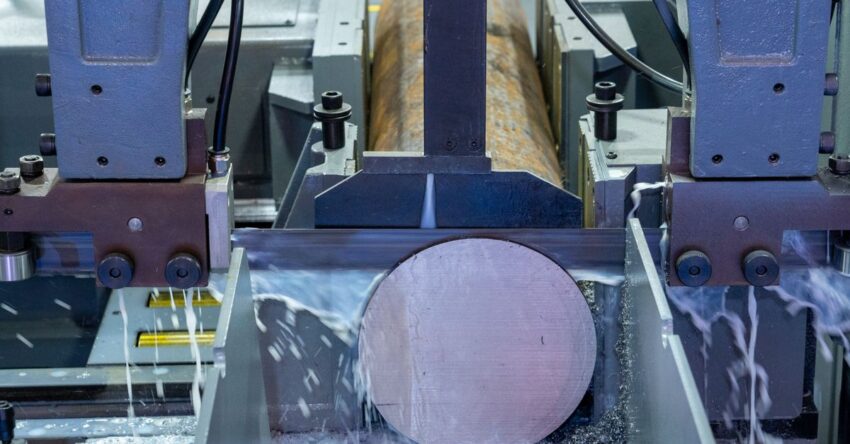
Gravitációs szalagfűrészt akkor éri meg választani a kézi előtolású gép helyett, ha a darabolás napi rutin a műhelyben. A fűrészkar saját tömege adja az előtolást, a sebességet hidraulika szabályozza, így a vágás egyenletesebb, és kíméli a szalagot.
Mikor éri meg gravitációs szalagfűrészt választani a kézi vagy a motoros előtolású helyett?
Egy háromfős lakatosműhelyben reggeltől estig zártszelvényeket, csöveket és tömör rudakat kell méretre vágni, és a darabolás gyakran szűk keresztmetszetté válik. Kézi előtolású gépnél a kezelő karja szabja meg, mekkora erővel halad lefelé a fűrészkeret, ezért a vágás egyenletessége a fáradtságtól is függ. Ott, ahol a darabolás napi rutin, érdemes gravitációs szalagfűrészt választani, mert a fűrészkar saját tömege adja a lefelé ható erőt, a hidraulikus munkahenger pedig a süllyedés sebességét szabályozza. A süllyedés az anyaghoz igazítható, ami kíméli a szalagot. Egyes típusoknál a végálláskapcsoló a vágás végén magától leállítja a gépet. A CORMAK gravitációs szalagfűrészeit a Teac Szerszámgép Webáruház forgalmazza, 230 és 400 voltos kivitelben.
A motoros előtolású gépeknél hajtás biztosítja az előtolóerőt, ami egyenletes, de összetettebb szerkezetet jelent. A gravitációs kivitel viszont nem adagolja automatikusan az anyagot, a munkadarab befogása és a következő vágási pozíció beállítása kezelői feladat marad. Egyedi darabolásra, kis és közepes sorozatokra, változatos munkadarabokra ez a megoldás jól illik. Ha naponta sok azonos hosszúságú alkatrész készül, érdemes az automata vagy félautomata gépeket is megvizsgálni.
Milyen szempontok szerint válasszunk fémipari szalagfűrészt a műhelyünkbe?
Az első kérdés mindig a vágási kapacitás: a legnagyobb tervezett munkadarabot is be kell tudni fogni és át kell tudni vágni. A kapacitást kör, négyszög és téglalap keresztmetszetre általában külön adják meg, ezért a gép adatlapját a saját alapanyagaink méreteihez kell mérni. Ha keretek és acélszerkezetek készülnek a műhelyben, számít a szögvágás is, mert a forgatható fűrészkar vagy satu például a 45°-os darabolást a munkadarab átrakása nélkül teszi lehetővé. A szögtartomány típusonként eltér, ezt is érdemes előre ellenőrizni.
A következő döntés az elektromos csatlakozás. A 230 V-os változat ott praktikus, ahol nincs háromfázisú hálózat, a 400 V-os géphez viszont háromfázisú betáplálás kell. Egy gravitációs szalagfűrész tényleges teljesítményét azonban nem a tápfeszültség dönti el, hanem a motor, a hajtás és a teljes kialakítás. A szalagsebesség is lényeges: a CORMAK kínálatában többfokozatú és egyes típusoknál fokozatmentesen állítható gépek is vannak, ami akkor jön jól, ha a szerkezeti acél mellett rozsdamentes vagy színesfém is kerül a gépre. Fémipari használatra gyakran bimetál szalagot választanak, de a szalag méretét, fogosztását és a géppel való kompatibilitását mindig az anyag és a falvastagság alapján kell megválasztani.
Hogyan válasszuk ki és üzemeltessük a CORMAK gépet?
A szalagfűrészeknél a vásárlás napja csak a kapcsolat kezdete: a szalagvezetők kopnak, a hidraulikát időnként újra be kell állítani, és előbb-utóbb alkatrészre is szükség lesz. Ezért sokat számít a forgalmazó háttere. A lengyel CORMAK-gyártmányok magyarországi kizárólagos képviselőjeként a Teac Szerszámgép Webáruház szervize 2002 óta működik, a gépekhez pedig magyar nyelvű dokumentációt és hazai alkatrészellátást is biztosít.
A kiválasztásnál szakmai tanáccsal segítenek, a vásárlás után pedig beüzemelést és a kezelők betanítását is vállalják. A szervizmunka mércéje a gyakorlat: egy járműjavító üzem karusszel esztergáján csapágytörés után újragyártották az orsót és a sérült alkatrészeket, a gép azóta is termel. Ugyanez a szemlélet érvényes a szalagfűrészekre is. A kapacitás, az anyagok és az elektromos csatlakozás tisztázása után olyan gépet lehet kiválasztani, amelynek az üzemeltetése is követhető marad.
Melyek a leggyakoribb tévhitek és hibák a szalagfűrész vásárlásakor?
Az egyik elterjedt tévhit, hogy a 400 V-os gép mindig erősebb a 230 V-osnál. Valójában a motor teljesítménye, a hajtás és a vágási kapacitás számít, ezért két azonos feszültségű gép között is lehet jelentős különbség. Másik gyakori félreértés, hogy a gravitációs előtolás automatikus anyagadagolást jelent, pedig a befogás és a pozicionálás ebben a kivitelben is kézi munka. A harmadik a rozsdamentes acél vágása: ehhez megfelelő szalag, vágási sebesség és előtolás kell, és a konkrét gép alkalmasságát az adatlapról kell leolvasni.
A vásárlási hibák többnyire a részleteknél csúsznak el. Sokan csak a leggyakoribb munkadarabra méreteznek, a ritkábban előforduló nagyobb keresztmetszet pedig később derül ki akadálynak. Előfordul az is, hogy a szalag típusát nem a falvastagsághoz és az anyaghoz választják, így a fogak idő előtt kitöredeznek. A gravitációs szalagfűrész karbantartása sem bonyolult, de rendszeresen kell végezni: a szalag állapotát és feszességét, a szalagvezetőket, a kenési pontokat és a hűtő-kenő rendszert a gyártói útmutató szerint kell ellenőrizni.